Artykuł sponsorowany
Ocena podkładek klinowych po demontażu — kiedy nadają się jeszcze do pracy
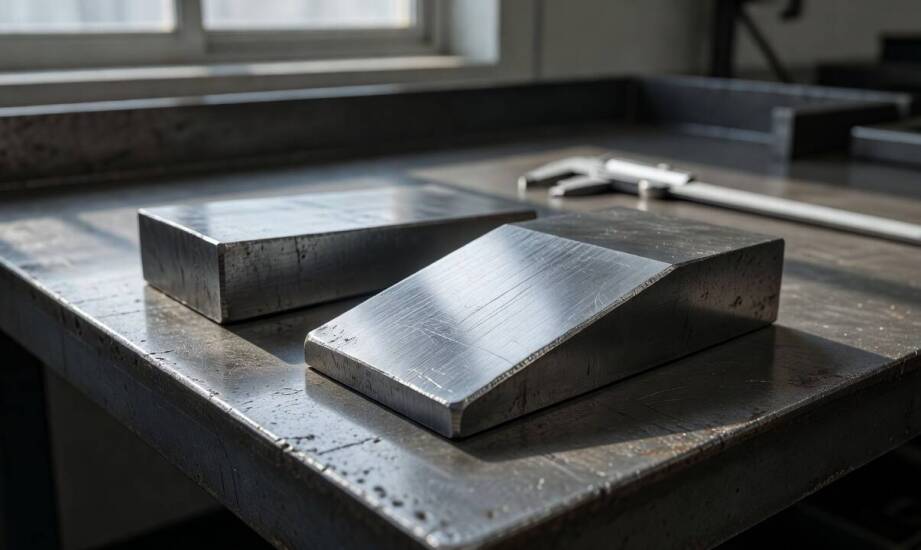
Stan podkładek klinowych Nord-Lock po demontażu określa się na podstawie widocznych śladów pracy, a nie wyglądu sprzed pierwszego montażu. Elementy te zaprojektowano z myślą o wielokrotnym użyciu w wymagających połączeniach śrubowych. Pracują one zazwyczaj w układach stale narażonych na silne wibracje oraz znaczne obciążenia dynamiczne. Kontrola przeprowadzona bezpośrednio po zdjęciu nakrętki lub wykręceniu śruby pozwala rzetelnie ocenić stan użytych komponentów. Inspektor weryfikuje, czy wewnętrzne kliny oraz zewnętrzne ząbki zachowały pełną zdolność do generowania odpowiedniego oporu. Prawidłowa ocena techniczna zapobiega awariom maszyn i wydłuża żywotność całego węzła konstrukcyjnego. Właściwa diagnoza wymaga precyzyjnej wiedzy o mechanizmie działania tego konkretnego systemu blokującego.
Przeczytaj również: Wybór odpowiedniego serwisu wyciągu towarowego: porównanie ofert i funkcjonalności
Ślady prawidłowego działania i objawy zużycia
Mechanizm zabezpieczający opiera się na różnicy kątów między nacięciami klinowymi a skokiem gwintu użytej śruby. Podczas odkręcania połączenia wyposażonego w ten system występuje jedno charakterystyczne zjawisko fizyczne. Widoczne jest wzajemne przemieszczanie się elementów po wewnętrznej powierzchni klinowej, a nie obrót całej podkładki względem łączonego materiału. Po całkowitym rozkręceniu układu na powierzchni nakrętki musi pozostać wyraźny odcisk zewnętrznych ząbków. Analogiczny ślad powinien pojawić się pod łbem śruby oraz na dociskanym detalu. Spełnienie tych warunków potwierdza, że instalacja zadziałała zgodnie z fizycznymi założeniami i skutecznie utrzymała napięcie wstępne w trakcie pracy.
Przeczytaj również: Wykorzystanie folii polietylenowej LDPE w opakowaniach medycznych: sterylność i bezpieczeństwo
Wersje produkowane ze stopów wyższej klasy podlegają dokładnie takim samym procedurom weryfikacyjnym. Części wykonane ze stali kwasoodpornej A4 doskonale znoszą środowiska o dużej wilgotności i obecności agresywnych chemikaliów. Zastosowany materiał AISI 316 wzbogacony molibdenem utrzymuje parametry wytrzymałościowe w zakresie od -160°C do +500°C. Niezależnie od wybranego gatunku metalu, brak widocznych odcisków ząbków stanowi wyraźny sygnał ostrzegawczy. Świadczy to najczęściej o zignorowaniu wytycznych montażowych, błędnym momencie dokręcania lub wykorzystaniu zbyt twardej powierzchni dociskowej.
Przeczytaj również: Rotory IMO - wydajność, niezawodność oraz ekologia
Fizyczne zniekształcenia struktury dyskwalifikują dany komplet z dalszego użytku. Głębokie deformacje profilu klinowego lub jego miejscowe wykruszenie uniemożliwiają prawidłowe zazębienie obydwu współpracujących połówek. Wytarcia oraz silne wypolerowanie płaszczyzn kontaktowych wyraźnie ograniczają siłę tarcia wewnętrznego. Nierównomierny styk między parą podkładek prowadzi bezpośrednio do powstawania lokalnych naprężeń zmęczeniowych. Sytuacja ta znacząco przyspiesza pękanie hartowanego materiału podczas kolejnych cykli obciążeniowych.
Procedura inspekcji przed ponownym montażem
Ocenę stanu technicznego podkładek włącza się najczęściej do rutynowych harmonogramów przeglądów serwisowych. Mechanik bezpośrednio po rozkręceniu węzła dokładnie czyści i weryfikuje wewnętrzne powierzchnie klinowe. Sprawdza ewentualną obecność rdzy nalotowej, widocznych mikropęknięć oraz analizuje ogólny stopień mechanicznego zużycia profilu. Następny krok wymaga uważnej kontroli zewnętrznych ząbków blokujących. Muszą one zachować swoją fabryczną ostrość, aby przy kolejnym użyciu mogły ponownie zagłębić się w łączone elementy konstrukcyjne.
Producent technologii rekomenduje odpowiednie smarowanie komponentów po zakończeniu pozytywnej weryfikacji wizualnej. Aplikacja wysokiej jakości smaru na gwint oraz powierzchnie podkładek pozwala skutecznie ustabilizować współczynnik tarcia w układzie. Zabieg ten ułatwia uzyskanie precyzyjnego napięcia wstępnego przy ściśle zadanym momencie dokręcania. Praktycy reprezentujący hurtownię Smart S.C. podkreślają, że pominięcie tego etapu zwiększa ryzyko zatarcia gwintu przy kolejnym demontażu. Pokrycie metalu filmem smarnym dodatkowo zabezpiecza odsłonięte po odkręceniu warstwy przed gwałtownym utlenianiem.
Ostateczną decyzję o dopuszczeniu do ponownej pracy podejmuje się na podstawie weryfikacji geometrycznej. Para podkładek wraca do maszyny wyłącznie wtedy, gdy układ klinów zachował nienaruszony profil. Wymianę na całkowicie nowy komplet złączny zleca się natychmiast w przypadku stwierdzenia jakichkolwiek ubytków materiałowych. Przemysłowy asortyment, który dostarcza dystrybutor Smart w Świdnicy, obejmuje warianty dopasowane do szerokiego spektrum gwintów i klas wytrzymałościowych. Taka dostępność części zamiennych ułatwia szybką reakcję w sytuacji konieczności odrzucenia zużytych komponentów zabezpieczających.
Wpływ warunków pracy na ostateczną ocenę
Weryfikacja przydatności używanych zabezpieczeń klinowych musi bazować na dogłębnej analizie szerszego kontekstu eksploatacji. Ten sam drobny ślad pracy bywa akceptowalny w lekkich układach, które pozostają wolne od naprężeń zmiennych. Sytuacja wygląda zupełnie inaczej w przypadku ciężkiego sprzętu budowlanego, masywnych pras hydraulicznych czy intensywnie eksploatowanych maszyn wibracyjnych. Tam nawet minimalne spłaszczenie krawędzi klina stanowi poważne ryzyko gwałtownej utraty wymaganego docisku w krytycznym punkcie operacyjnym.
Specyfika docelowej aplikacji bezpośrednio warunkuje margines błędu tolerowany podczas wykonywania planowanych prac konserwacyjnych. Bardzo agresywne środowisko pracy narzuca mechanikom znacznie częstszą wymianę elementów złącznych na fabrycznie nowe egzemplarze. Najbardziej rygorystyczne kryteria inspekcji obowiązują w węzłach odpowiadających za bezpieczeństwo całych konstrukcji nośnych i instalacji ciśnieniowych. Systematyczna oraz fachowa weryfikacja podkładek po każdym demontażu pozostaje najskuteczniejszą metodą utrzymania bezawaryjności sprzętu produkcyjnego.
Kategorie artykułów
Polecane artykuły

Z dyskontu czy na wymiar? Na jakie meble biurowe się zdecydować?

Najnowsze trendy w projektowaniu i montażu urządzeń transportowych

Wpływ wysokiej jakości materiałów na trwałość części zamiennych
