Artykuł sponsorowany
Jak ustalić, czy blokuje sama sprężyna gazowa, czy mechanizm maszyny i punkt mocowania
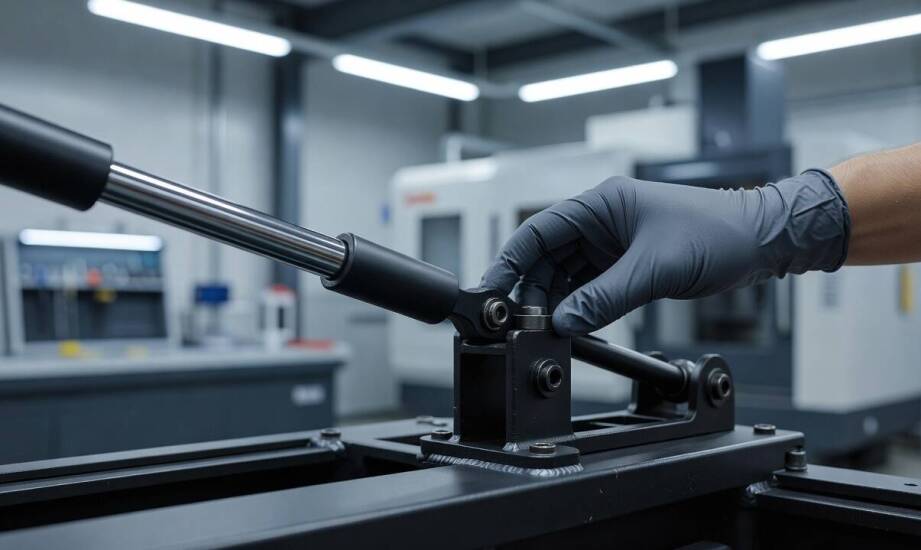
W automatyce przemysłowej awaria sprężyny gazowej przyjmuje postać silnego oporu przy powrocie tłoczyska, nierównego domyku klapy lub przerywanej pracy całego mechanizmu. Przyczynę usterki trzeba ustalić bez zwłoki, ponieważ dalsza eksploatacja uszkodzonego układu szybko niszczy pozostałe elementy maszyny.
Przeczytaj również: Jakie innowacyjne technologie wspierają rozwój systemów łączności dla kolei?
Odróżnianie usterki siłownika od oporu mechanizmu
Rozpoznanie źródła problemu wymaga wnikliwej analizy pracy całego układu kinematycznego. Opór generowany przez uszkodzony siłownik mocno różni się od fizycznego tarcia w zużytych prowadnicach, zardzewiałych zawiasach klapy lub odkształconej osłonie. Tarcie mechaniczne wadliwego punktu mocowania daje przeważnie powtarzalny opór na całej długości skoku i często towarzyszy mu metaliczny hałas oraz wibracje przenoszone na obudowę. Zbyt duże obciążenie układu wywołuje natomiast nagły wzrost siły potrzebnej do ruchu, który występuje niezależnie od położenia tłoczyska. Często sytuacja, w której siłownik gazowy nie chce się złożyć, wynika bezpośrednio z przekroczenia jego nominalnych możliwości nośnych.
Przeczytaj również: Akcesoria do piekarników poprawiające wygodę i efektywność pieczenia
Kluczowe znaczenie dla długiej i bezawaryjnej pracy ma idealna osiowość mocowania. Gdy osie punktów zaczepienia nie pokrywają się z osią samego tłoczyska, w układzie pojawia się destrukcyjny moment zginający. Naprężenia poprzeczne uszkadzają powierzchnię tłoczyska i prowadzą do rozszczelnienia układu. Minimalny luz montażowy w zaczepach typu ucho stalowe stanowi warunek konieczny, aby element pracował swobodnie podczas otwierania i zamykania. Zbyt sztywne skręcenie śrub błyskawicznie prowadzi do głębokiego przetarcia powłoki i całkowitej utraty ciśnienia.
Przeczytaj również: Zastosowanie odnawialnych źródeł energii w instytucjach edukacyjnych – co warto wiedzieć?
Trwałość komponentów pneumatycznych zależy również od agresywności środowiska pracy. Przemysłowy pył, opary chłodziwa oraz wilgoć osadzają się na ruchomych częściach. Zanieczyszczenia przenikające do cylindra zwiększają tarcie wewnętrzne całego układu i przyspieszają degradację uszczelnień. Duży wpływ na siłę odpychu ma także temperatura. Standardowy zakres pracy wynosi zazwyczaj od minus 30 do plus 80 stopni Celsjusza, przy czym wzrost temperatury otoczenia o 10 stopni podnosi siłę elementu o około 3,4 procent. Praca ciągła z częstotliwością przekraczającą 5 cykli na minutę wywołuje przegrzewanie, przez co siła powrotu spada, a cały proces traci pożądaną płynność.
Test odłączonej sprężyny i weryfikacja parametrów elementu
Najprostsza i najbardziej wiarygodna metoda diagnozy polega na całkowitym demontażu sprężyny z maszyny. Weryfikuje się wtedy rzeczywisty skok tłoczyska, opór przy ręcznym ściskaniu oraz płynność powrotu do pozycji wyjściowej bez dodatkowego obciążenia ze strony pokrywy. Gdy element porusza się równomiernie i stawia odpowiednio duży opór, źródło zablokowania tkwi w mechanizmie samej maszyny. Zacięcia, skokowa praca tłoczyska, miękkie zapadanie się lub całkowity brak możliwości wciśnięcia jednoznacznie wskazują na uszkodzenie wewnętrzne amortyzatora.
Właściwy dobór nowych podzespołów skutecznie zapobiega powrotom usterki i wydłuża czas eksploatacji sprzętu. Internetowy sklep Ea Kraków dostarcza przemysłowe komponenty pneumatyki oraz sprężyny gazowe o precyzyjnie określonych parametrach. Zmiana nominalnej siły odpychu, modyfikacja gwintu mocującego lub dobór innego skoku tłoczyska ułatwia dopasowanie nowej części do zmodernizowanej maszyny. Wymiana wyeksploatowanego siłownika na egzemplarz o odpowiedniej specyfikacji technicznej często stanowi najkrótszą drogę do przywrócenia pełnej wydajności linii produkcyjnej.
Korekta osiowości montażu, zachowanie wymaganego luzu na przegubach oraz dodatkowa ochrona przed opiłkami eliminują zacinanie się mechanizmu w wielu przypadkach. Gdy testy wykazują ewidentne zatarcie tłoczyska, ubytek azotu lub całkowite zablokowanie przepływu wewnątrz cylindra, jedynym bezpiecznym wyjściem pozostaje montaż nowej części. Założenie sprawnego elementu przywraca maszynie dawną dynamikę i skutecznie zabezpiecza pozostałe podzespoły kinematyczne przed przeciążeniem.
Kategorie artykułów
Polecane artykuły

Z dyskontu czy na wymiar? Na jakie meble biurowe się zdecydować?

Najnowsze trendy w projektowaniu i montażu urządzeń transportowych

Wpływ wysokiej jakości materiałów na trwałość części zamiennych
